

Kjarnuframleiðslutilgongdin av heitum{0}}dip bjálvaðum oksplátum snýr seg um "undirlagsviðgerð → yvirflatuforviðgerð → heit{1}}dip bjálving → post{2}} viðgerð → eftirlit og sending". Hvørt stig krevur strangt eftirlit við neyvleika, reinføri og klædningsgóðsku fyri at tryggja mekanisku eginleikarnar, tæringsmótstøðuførið og sambæriligheitina á bindingsplátunum. Tey ávísu stigini eru hesi:
Undirlagsval: Við støði í spenningsstiginum (110kV/220kV/500kV/UHV) og rated last av bindingsplátuni, velur tú lágt legering hástyrki stálplátur ella smiðjur, sum lúka standardirnar sum GB/T 700 (Q235) og GB/T 1591 (Q345) fyri at tryggja, at strekk- og klippstyrkin í sjálvum undirlaginum standardir (sleppa undan seinni broti orsakað av brekum í undirlagnum).
Tilfarsskurður: Við at brúka CNC-loga skurð, plasmaskurð, ella lasaraskurð verður stálplátan skorin í blankir eftir forminum (fýrkantað, tríkantað, Y-skapt, osfr.) av bindingarplátusniðgevingartekningunum. Lyklakrøv: Parnakantarnir skulu vera flatir, uttan burrar, sprekkur ella oxidleivdir, og dimensiónsfeilurin skal stýrast innan ±1mm (fyri at tryggja neyvleika av eftirfylgjandi viðgerð).
Stempling: Fyri tjúkkar plátur ella sløg við høgum stresskrøvum mugu blankarnir eftir skeri setast í eina smiðandi pressu ella stemplandi pressu og myndast við at doyggja smiðju fyri at fínpussa innaru kornini í metalinum og betra um samlaðu styrkina.
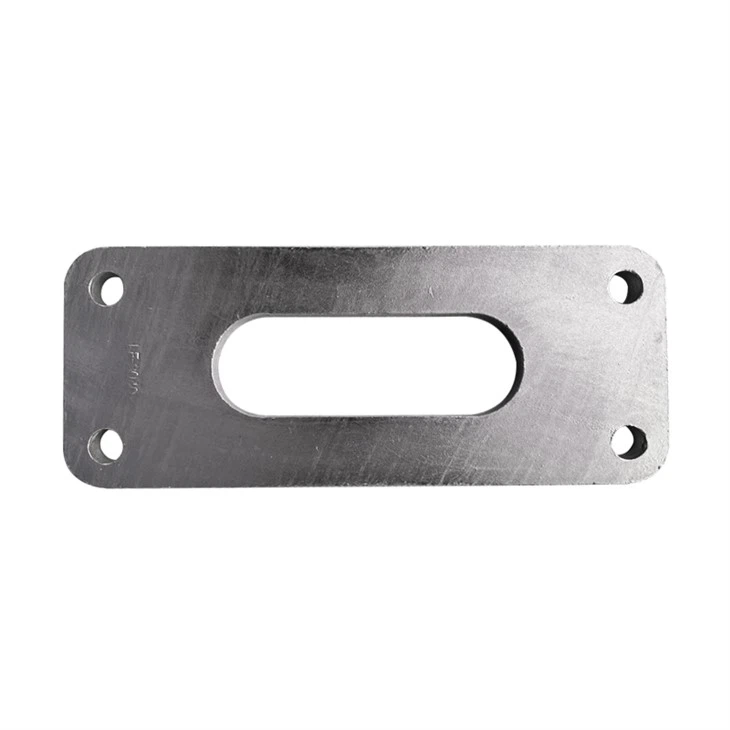
Maskinuhol: At brúka CNC borimaskinur ella maskinmiðstøðir, bolthol, hangandi hol, og onnur sambandsgrunnflatur av heitu{0}}dip bjálvaðu okarplátunum eru júst maskinmeistar eftir teknlunum. Holdiameturtoleransan er stýrd innan H12-stig (±0,15mm), og holfrástøðufeilurin er Minni enn ella javnur við ±0,5mm fyri at tryggja nágreiniliga samsvar við boltar av isolatorum, klemmum og øðrum hardware. Holukantarnir eru rundaðir (R Størri enn ella javnur við 2mm) fyri at sleppa undan stresskonsentratión orsakað av hvassum kantum og fyri at forða fyri, at klædningurin byggir upp undir bjálving.
Edge slíping: Slá skorið kantarnar, opini og yvirflaturnar á bindingsplátuni við at brúka eitt slípihjól ella poleringsmaskinu til at taka burtur burrar, blink og maskinmerki; umskapa og rættir avmyndaðir partar fyri at tryggja, at flatleikafeilurin hjá bindingsplátuni er Minni enn ella javnur við 2mm/m.
Alkalisk avfeittserandi: Sýpa sambandsplátuna í einum alkaliskum avfeittandi tanki við 60-80 stigi í 10-20 minuttir fyri at taka burtur yvirflatuolju, skerjivætu og dust; skola væl við reinum vatni fyri at tryggja, at eingin restolja er eftir. Pickling til rustfjerning: Skift av tí avfeittseraðu bindingsplátuni í einum 15-20% hydroklorsýru-røkutanga í 15-30 minuttir fyri at taka burtur yvirflatuoxidskala, rust og rullandi oxidfilm; røra javnan undir súrepli fyri at sleppa undan ófullfíggjaðari rustfjerning í ávísum økjum.
Fluksandi viðgerð: Set skolaðu plátuna í eitt fluxbað við 70-80 stigi og søk í 3-5 minuttir fyri at mynda ein einsháttaðan streymfilm á yvirflatuni. Hesin filmurin kann isolera luftina og forða fyri sekundærari oxidering av undirlagnum; tað minkar eisini um yvirflatuspenningin í sinkvætuni, soleiðis at sinkvætan kann dekka yvirflatuna á undirlagnum javnan.
Zink-immersiónsviðgerð: Brúka ein serligan hengi til at seta turkaða turkaða bindingsplátuna í sinkvætuna og fordypa hana inn í 3{{1}5 minuttir fyri at tryggja, at zinkvætan fult og heilt bleytir yvirflatuna á undirlagnum og myndar ein metallureraðan zinc{-}}}}iron-legeringslag + reinan sinklagssamansettan struktur. Hetta er eisini tann týdningarmesta tilgongdin í heitum bjálvaðum oksplátum.
Kontrollerað sink køling: Sink{0}}immerseraðu pláturnar verða róliga lyftar úr zinkvætuni, og yvirskot av zinkvætu á yvirflatuni verður blást av av einum vibrerandi hengi ella luftknívi til at stýra klæðingartjúktini; síðani verða teir settir í ein kølivatnstanga til skjóta køling, sum fínpussar klædnakrystallarnar og betra um harðleika og slitmótstøðu;
Reingerð og polering: Eftir at hava kølt, brúka ein tráðpensli ella slípihjól til at reinsa zink-knútarnar, sink-arrini og innbúgvsmerkini á yvirflatuni á heitu{0}}dip bjálvaðu okarplátunum fyri at tryggja eina slætta yvirflatu; gera sekundæra reingerð av opunum fyri at sleppa undan klædningsuppsamling, sum ávirkar boltinnseting.





